Hei ada! Sebagai pembekal pelukis CNC ketepatan tinggi, saya sangat teruja untuk berkongsi dengan anda bagaimana untuk memprogram bahagian yang mudah di salah satu daripada lelaki yang buruk ini. Ia mungkin kelihatan agak menakutkan pada mulanya, tetapi percayalah, apabila anda mendapat gantungnya, ia adalah sekeping kek.
Memahami asas -asas pelarik CNC ketepatan yang tinggi
Sebelum kita melompat ke dalam pengaturcaraan, mari kita dengan cepat pergi ke atas apa yang tinggi cnc bubur. Ia adalah mesin yang menggunakan Kawalan Berangka Komputer (CNC) untuk mengautomasikan proses memotong dan membentuk bahan seperti logam, kayu, atau plastik. Bahagian "ketepatan tinggi" bermakna ia boleh membuat pemotongan yang sangat tepat, yang penting untuk membuat bahagian -bahagian yang sesuai dengan sempurna.
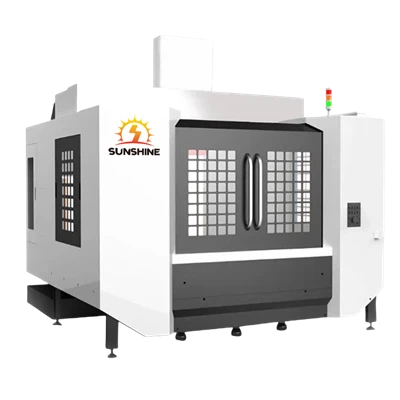
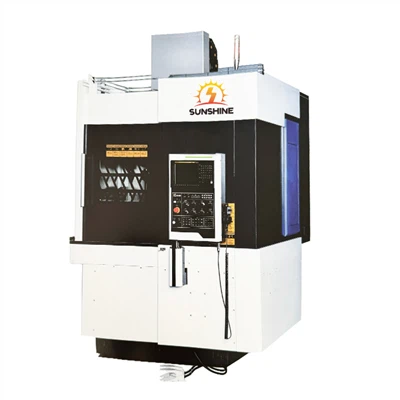
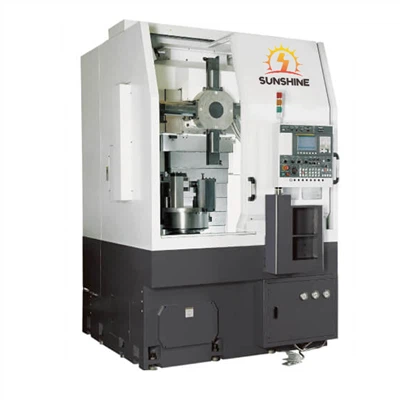
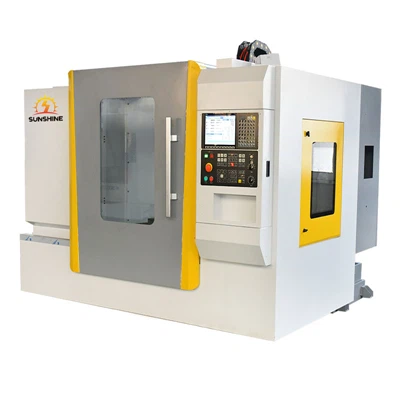
Syarikat kami menawarkan pelbagai ketepatan tinggi CNC, sepertiBrek drum cnc vertikal bubut, TheTCK56Y Turning and Milling Compound, dan yangPelarik menegak CNC kecil untuk memproses cakera. Setiap mesin ini mempunyai ciri -ciri uniknya sendiri, tetapi mereka semua mengikuti prinsip asas yang sama ketika datang ke pengaturcaraan.
Bermula dengan pengaturcaraan
1. Ketahui reka bentuk bahagian anda
Langkah pertama dalam pengaturcaraan bahagian pada bubur CNC adalah untuk mempunyai reka bentuk yang jelas tentang apa yang anda mahu buat. Anda boleh menggunakan perisian CAD (Komputer - Design Reka Bentuk) untuk membuat model 2D atau 3D bahagian anda. Model ini akan menunjukkan kepada anda semua dimensi, bentuk, dan ciri -ciri bahagian, yang anda perlukan untuk diterjemahkan ke dalam program CNC.
2. Pilih bahasa pengaturcaraan yang betul
Kebanyakan pelaku CNC menggunakan bahasa pengaturcaraan yang dipanggil g - kod. G - Kod adalah satu set arahan yang memberitahu mesin apa yang perlu dilakukan, seperti memindahkan alat pemotong, menghidupkan gelendong, atau menukar kadar suapan. Ia seperti kod rahsia untuk pelarik CNC anda!
3. Sediakan ruang kerja anda
Sebelum anda mula menulis program ini, anda perlu menyediakan pelarik CNC anda. Ini termasuk pemasangan bahan kerja di Chuck, memasang alat pemotong, dan menetapkan titik sifar. Titik sifar adalah titik rujukan dari mana semua pergerakan alat pemotong akan diukur.
Menulis Program Kod G -
1. Mulakan dengan asas -asas
Mari kita mulakan dengan contoh mudah pengaturcaraan bahagian silinder. Pertama, kita perlu menghidupkan gelendong. Perintah Kod G untuk ini adalah "M03 S [kelajuan]". Sebagai contoh, jika anda mahu gelendong berputar pada 1000 rpm, anda akan menulis "M03 S1000".
Seterusnya, kita perlu memindahkan alat pemotong ke kedudukan permulaan. Kami menggunakan arahan G00 untuk kedudukan pesat. Sebagai contoh, jika anda mahu memindahkan alat ke kedudukan x = 20 dan z = 5, anda akan menulis "G00 x20 Z5".
2. Pemotongan Operasi
Untuk memotong bahan, kami menggunakan arahan G01 untuk interpolasi linear. Katakan kita mahu memotong garis lurus dari titik permulaan (x = 20, z = 5) hingga (x = 10, z = 0). Kami akan menulis "G01 X10 Z0 F [kadar suapan]". Parameter "F" menetapkan kadar suapan, iaitu seberapa cepat alat pemotong bergerak melalui bahan. Sebagai contoh, "F0.1" bermaksud kadar suapan 0.1 mm setiap revolusi.
3. Menamatkan program
Sebaik sahaja anda telah menyelesaikan semua operasi pemotongan, anda perlu mematikan gelendong dan memindahkan alat pemotongan kembali ke kedudukan yang selamat. Perintah untuk mematikan gelendong adalah "M05", dan anda boleh menggunakan "G00" untuk memindahkan alat itu kembali. Akhirnya, anda menambah arahan "M30" untuk menamatkan program.
Berikut adalah program kod G mudah untuk bahagian silinder kami:
O1000; Nombor program M03 S1000; Hidupkan gelendong pada 1000 rpm G00 x20 Z5; Kedudukan pesat untuk memulakan titik G01 X10 Z0 F0.1; Potong garis lurus M05; Matikan gelendong G00 X50 Z50; Gerakkan alat ke kedudukan yang selamat M30; Menamatkan programMemuat dan Menjalankan Program
1. Memuatkan program
Sebaik sahaja anda telah menulis program kod G, anda perlu memuatkannya ke dalam sistem kawalan Lathe CNC. Anda boleh melakukan ini menggunakan pemacu USB, sambungan Ethernet, atau port siri.
2. Dry Run
Sebelum anda mula memotong bahan sebenar, adalah idea yang baik untuk melakukan larian kering. Ini bermakna menjalankan program tanpa alat pemotong sebenarnya menyentuh bahan. Ia membolehkan anda menyemak sebarang kesilapan dalam program dan pastikan mesin bergerak seperti yang diharapkan.
3. Menjalankan program
Jika larian kering berjalan lancar, anda sudah bersedia untuk mula memotong! Tekan butang Mula Kitaran pada panel kawalan Lathe CNC, dan tonton sebagai mesin membawa bahagian anda ke kehidupan.


Penyelesaian masalah
Malah pengaturcara yang paling berpengalaman mengalami masalah kadang -kadang. Berikut adalah beberapa isu biasa dan bagaimana untuk memperbaikinya:
1. Perlanggaran alat
Sekiranya alat pemotongan bertabrakan dengan bahan kerja atau chuck, ia mungkin disebabkan oleh kesilapan dalam program atau persediaan yang salah. Semak kod G untuk sebarang koordinat atau arahan yang salah, dan pastikan titik sifar ditetapkan dengan betul.
2. Penamat permukaan yang lemah
Jika permukaan bahagian kelihatan kasar, ia mungkin disebabkan oleh kadar suapan yang salah, kelajuan gelendong, atau alat pemotongan. Cuba menyesuaikan parameter ini untuk meningkatkan kemasan permukaan.
3. Kesilapan program
Jika pelarik CNC memberi anda mesej ralat, baca kod ralat dengan teliti. Ia biasanya menunjukkan apa yang salah dengan program ini, seperti perintah yang hilang atau sintaks yang salah.
Kesimpulan
Pengaturcaraan bahagian yang mudah pada pelantar CNC ketepatan tinggi tidak begitu sukar. Dengan mengikuti langkah -langkah ini, anda boleh membuat program kod G sendiri dan mula membuat bahagian yang menakjubkan. Ingat, amalan membuat sempurna!
Sekiranya anda berminat untuk membeli pelantar CNC ketepatan tinggi untuk perniagaan anda, kami di sini untuk membantu. Sama ada anda memerlukan aBrek drum cnc vertikal bubut, aTCK56Y Turning and Milling Compound, atau aPelarik menegak CNC kecil untuk memproses cakera, kami mempunyai mesin yang sesuai untuk anda. Jangkau kami untuk memulakan rundingan pembelian, dan mari kita ambil pembuatan anda ke peringkat seterusnya!
Rujukan
- "Buku Panduan Pengaturcaraan CNC" oleh Dan Holtz
- "G - Pengaturcaraan Kod untuk Mesin CNC" oleh John Doe